

Özel PEEK Kayar Burçların Belirlenmesine İlişkin Temel Çıkarımlar
- PEEK derecesini genel bir "yüksek sıcaklık plastik" etiketi değil, gerçek kayar çift, ısı, ortam ve sertlik gereksinimlerine göre seçin.
- Eksiksiz bir çizim, şaft bilgilerine, çalışma hareketine, yük yönüne, açıklık amacına, toleranslara ve çevresel ayrıntılara ihtiyaç duyar.
- Kuru çalıştırma sağlam bir tasarım tercihi olabilir ancak şaft kaplaması, hizalama, ısı giderme ve dolu kalite seçimi üzerindeki riskleri artırır.
- Prototipler ve düşük hacimli özel geometriler için CNC işlemeyi kullanın; Stabil, tekrarlanabilir hacim kalıplamayı haklı çıkardığında enjeksiyon kalıplamayı değerlendirin.
- Özellikle kontrollü ekipmana bir burcun takıldığı durumlarda, teklif vermeden önce inceleme ve dokümantasyon gerekliliklerini isteyin.
PEEK burcu nadiren seçilir çünkü basitçe "daha iyi plastiktir". Kayar bir bağlantının, metal bir manşon veya rulmanın iyi idare edemediği belirli bir sıcaklık kapasitesi, kimyasal direnç, elektriksel davranış, düşük kütle, manyetik olmayan yapı veya yağlama gerektirmeyen çalışma karışımına ihtiyaç duyması nedeniyle seçilmiştir.
İlk teknik karar malzeme ailesidir. Saf PEEK, karbon fiber dolgulu PEEK, cam fiber dolgulu PEEK ve PTFE/grafit dolgulu PEEK, mile karşı aynı şekilde davranmaz. Sertlik, termal hareket, sürtünme davranışı, aşınma tepkisi ve birleşme yüzeyini etkileme dereceleri bakımından farklılık gösterirler. Bu ayrım, bir satın alma siparişindeki geniş kapsamlı malzeme açıklamasından daha önemlidir.
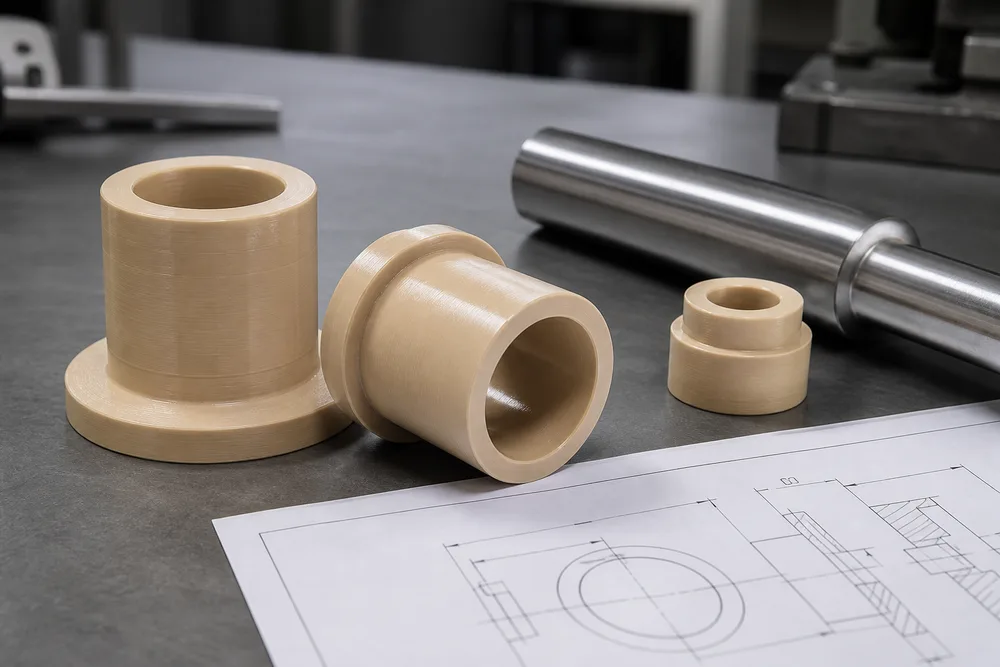
İdeal Plastik üretirPEEK çubuk ve tüplerden CNC işlemeyarı mamul PEEK stoğunun silindirik, flanşlı veya kademeli kayar yatak bileşenleri halinde hassas şekilde işlendiği profilden bitmiş parçaya proses. Çubuk veya tüp stoğundan başlamak, özel çizimler, prototipler ve değişen boyutlar için pratik mantıklı olabilir çünkü özel kalıplama takımlarına hemen bağlı kalmayı gerektirmez. Buradaki ödün, işleme stratejisinin, stok geometrisinin ve tolerans gereksinimlerinin, sipariş yayınlandıktan sonra değil, parça tasarımının bir parçası olarak gözden geçirilmesi gerektiğidir.
Tedarikçileri karşılaştıran alıcılar için gerçek rulman arayüzüyle başlayın. iyiözel PEEK burçsorgulama şaftı, burç geometrisini, hareketi ve çalışma ortamını tanımlar. Yararlı bir mühendislik sohbeti başlatmak için bu yeterlidir. “PEEK kılıfı, alıntı yapın lütfen” değildir.
SSS: Ne Zaman Saf PEEK'i, Karbon Fiber, Cam Elyaf veya PTFE/Grafit Dolgulu PEEK'e Karşı Seçmelisiniz?
Doğrudan cevap:Kimyasal direncin, elektrik yalıtımının, temizliğin ve temel PEEK özelliklerinin merkezi olduğu saf PEEK'i seçin. Yalnızca uygulamanın değişen sürtünme, aşınma davranışı, sertlik, termal davranış veya boyutsal stabiliteye özel bir ihtiyacı olduğunda dolgulu kaliteye geçin. Doldurulmuş PEEK otomatik bir yükseltme değildir; dolgu maddesi malzemenin önceliklerini değiştirir.
Pure PEEK, sisteme takviye veya yağlayıcı dolgu maddelerinin eklenmesini önlediği için özel kayar burç için genellikle mantıklı bir başlangıç noktasıdır. Bu, alıcının malzeme uyumluluğunu dikkatle değerlendirmesi gereken elektrikli veya elektronik ekipmanlarda, kimyasallarla ilgili ekipmanlarda ve montajlarda geçerli olabilir. Ayrıca temas bölgesinde dolgu maddesinin istenmediği durumlarda daha temiz tasarım seçeneği de olabilir.
Karbon fiber dolgulu PEEK genellikle daha fazla sertlik ve ısı altında iyileştirilmiş boyutsal davranışın faydalı olduğu durumlarda düşünülür. Elektriksel özellikleri saf PEEK'ten farklıdır, dolayısıyla varsayılan olarak bir yalıtım uygulamasıyla değiştirilmemelidir. Karbon dolgulu kaliteler ayrıca karşı yüzeyin dürüst bir şekilde incelenmesini gerektirir. Bir kaliteyle kabul edilebilir şekilde çalışan bir şaft, diğer bir kaliteyle uzun vadede en iyi eşleşme olmayabilir.
Cam elyaf dolgulu PEEK genellikle ilave sertlik ve boyutsal stabilite açısından değerlendirilir. Güçlendirilmiş olması nedeniyle evrensel bir taşıyıcı malzeme değildir. Kayar bir arayüzde, şaft malzemesi, şaft kaplaması, hizalama, kirlilik ve temas basıncı hala düzeneğin ayakta kalıp kalmayacağına karar verir. PTFE/grafit dolgulu PEEK, alıcıların genellikle kuru çalışma ve kendi kendini yağlama davranışı açısından araştırdığı sınıf ailesidir. Harici yağlamaya olan bağımlılığı azaltabilir ancak kuru çalışma, sürtünmeden kaynaklanan ısıyı ortadan kaldırmaz veya kenar yükünü gidermez. Burç tam dönüş yerine salınım görüyorsa bunu söyleyin; salınımlı hareket, aşınmayı küçük bir parçada yoğunlaştırır ve seçim tartışmasını değiştirir.
SSS: Hangi Çizim, Şaft, Yük, Hız, Sıcaklık, Kimyasal, Açıklık ve Tolerans Ayrıntılarını Göndermelisiniz?
Doğrudan cevap:Parça çizimini veya temsili bir numuneyi gönderin, ardından şaft malzemesini ve durumunu, hareket tipini, yük yönünü, hız veya döngü modelini, sıcaklığa maruz kalmayı, kimyasalları, yağlama planını, gerekli açıklıkları ve inceleme açısından kritik toleransları sağlayın. Tedarikçinin yalnızca burcun dış çapına ve uzunluğuna değil, arayüzün tamamına ihtiyacı var.
Kullanılabilir bir çizim, delik çapını, dış çapı, uzunluğu, uygulanabilir olduğu durumlarda flanş boyutlarını, pahları veya yarıçapları, kademeli unsurları ve veri referanslarını tanımlar. Uyum, bağımsız bir boyut yerine bitmiş montaj tarafından kontrol ediliyorsa, bunu açıkça belirtin. Karşı şaft toleransı olmadan burç deliğine yerleştirilen tolerans çoğu zaman pahalı bir tahmin oyunu yaratır.
Şaft bilgileri düzenli olarak gözden kaçırılmaktadır. Şaft malzemesini, kullanılıyorsa yüzey işlemini veya kaplamayı, biliniyorsa yüzey kaplama gerekliliğini ve şaftın cilalanıp cilalanmadığını, taşlandığını, kaplandığını veya başka şekilde işlem görüp görmediğini belirtin. Bir polimer rulman “çeliği” tam bir tanım olarak görmez. Kendisine karşı hareket eden yüzeyin dokusunu ve sertliğini, mevcut korozyon ürünlerini ve deliği çizebilecek veya delebilecek her türlü geometriyi görür.
Hareketi normal atölye dilinde açıklayın: sürekli dönüş, aralıklı dönüş, kısa açılı salınım, doğrusal hareket, sık başlama ve durma veya ara sıra hareketle birlikte statik yük. Radyal, eksenel veya birleşik yüklemeyi dahil edin ve şok veya titreşimi tanımlayın. Sıcaklık normal çalışmayı, gezileri ve yakındaki ekipmanlardan gelen ısıyı kapsamalıdır. Kimyasallar için "kimyasallara dayanıklı olması gerekir" yazmak yerine sıvıyı, buharı, yıkama maddesini veya prosese maruz kalmayı adlandırın. Açıklık, çalışma aralığı boyunca montaj koşullarını ve termal genleşmeyi hesaba katmalıdır. Son olarak, hangi boyutların gerçekten sıkı kontrole ihtiyaç duyduğunu belirleyin. Her bir belirtme çizgisinin sıkılması, rulman ömrünü uzatmadan işleme eforunu artırır.
SSS: PEEK Burç Ne Zaman Rulman veya Metal Burçtan Daha İyi Bir Seçimdir?
Doğrudan cevap:PEEK burç, düşük bakım, kuru çalışma, korozyon direnci, elektriksel izolasyon, düşük ağırlık veya kimyasallara maruz kalmanın mümkün olan en düşük yuvarlanma sürtünmesinden daha önemli olduğu durumlarda genellikle daha güçlü bir adaydır. Bir makaralı rulman, birçok yüksek hızlı, hassas ve ağır yüklü döner sistem için doğru cevap olmaya devam etmektedir. Döner eleman davranışı gerektiren bir işe polimer burcu zorlamayın.
Kayar burçlar daha az parçaya sahiptir ve gresin istenmediği veya metal korozyonunun sorun olduğu kompakt mekanizmalara, otomasyon armatürlerine, yarı iletken ve elektronik ekipmanlara ve kimyasalla ilgili makinelere uygundur. Flanşlı bir tasarım aynı zamanda tek bir entegre parçada radyal hareket taşırken bir bileşeni eksenel olarak konumlandırabilir. Bu basitlik, özellikle kurulumdan sonra yeniden yağlamanın zor olacağı durumlarda değerlidir.
Sınırlar var. Kuru çalışan bir PEEK yatağı arayüzde hala ısı üretir. Yanlış hizalama, kontağın bir deliğin kenarına itilmesine neden olabilir; şaft sapması da aynı şeyi yapabilir. Cömertçe yağlanmış bir metal düzenlemede yalnızca ses çıkarabilen döküntüler, hızla bir polimer kayan yüzey oluşturabilir. İşleme veya presle oturtma kurulumundan sonra ince bir duvarın yuvarlak tutulması zor olabilir. Bunlar malzeme kusurları değil, tasarım ve montaj sorunlarıdır.
Çok yüksek sertlik, ısı transferi, yerleşik yağlama veya agresif yük kapasitesinin tasarımı yönlendirdiği durumlarda metal burçlar tercih edilebilir. Dönme doğruluğunun ve düşük torkun temel gereklilikler olduğu durumlarda makaralı rulmanlar tercih edilebilir. Yararlı karşılaştırma "plastik ve metal" değildir. İşletim sistemidir: şaft, muhafaza, yük yolu, hareket, sıcaklık, ortam, bakım erişimi ve arıza sonucu. Seçim yapmadan önce bu koşulları gözden geçirinPEEK sürgülü burç seçenekleri.
PEEK Burç Malzemesi Karşılaştırma Tablosu: Saf ve Modifiye Kaliteler için Seçimde Dikkat Edilecek Hususlar
Aşağıdaki tablo bir seçim yardımcısıdır, başvuru incelemesinin yerine geçmez. Malzeme adları size bir sınıfın davranışının yönünü söyler; bitmiş bir parçanın ömrünü belirlemezler. Fiber içeriği, PTFE/grafit modifikasyonu, stok formu, işleme detayları, şaft durumu ve çalışma koşullarının tümü nihai sonucu etkiler.
| PEEK malzeme seçeneği | Alıcıların genellikle başladığı yer | Temel seçim hususları | Yayınlanmadan önce çözülmesi gereken soru |
|---|---|---|---|
| Saf PEEK | Temel PEEK özelliklerine ihtiyaç duyan genel özel burçlar | Kimyasal, yalıtım ve temizlik ihtiyaçları için faydalı referans sınıfı; sürtünme ve aşınma büyük oranda mil çiftine bağlıdır. | Uygulamanın bir dolgu maddesine ihtiyacı var mı, yoksa doldurulmamış malzeme mi daha uygun? |
| Karbon fiber dolgulu PEEK | Daha sert rulman bileşenleri ve termal boyut değişimine duyarlı uygulamalar | Elektriksel davranış ve eşleşen mil etkileşimi saf PEEK'ten farklıdır. | Elektrik yalıtımı gerekli mi ve hangi şaft yüzeyi buna karşı çalışacak? |
| Cam elyaf dolgulu PEEK | Takviye ve boyutsal stabilite gerektiren parçalar | Takviye, aşınma davranışını değiştirebilir ve karşı yüzeyle eşleştirilmelidir. | Hizalama, şaft kaplaması ve kirlilik kontrolü kayan arayüzü koruyacak mı? |
| PTFE/grafit dolgulu PEEK | Kuru çalışan veya kendinden yağlamalı kayar yatak konseptleri | Sürtünme ve aşınma dikkate alınarak tasarlanmıştır ancak ısıya, kenar yüklemesine veya kötü şaft koşullarına karşı dayanıklı değildir. | Eklem sürtünme ısısını reddedebilir ve çalışma sırasında hizalamayı koruyabilir mi? |
Yaygın bir hata, yalnızca spesifikasyonda "gres yok" yazıldığı için PTFE/grafit dolgulu PEEK'in seçilmesidir. Kuru çalışma bir serbest geçiş değil, bir çalışma koşuludur. Bir diğeri ise gerekli elektriksel özelliği değiştirip değiştirmediğini kontrol etmeden güçlendirilmiş bir kalite kullanmaktır. Tedarikçiye hangi arızayı önlemeye çalıştığınızı söyleyin (sarılanma, korozyon, yağlayıcı kirlenmesi, delik büyümesi, yapışma-kayma, elektriksel süreklilik veya sık servis) ve malzeme seçimi çok daha verimli hale gelir.
Özel PEEK Burcu Nasıl Tedarik Edilir: Çizim veya Numune İncelemesinden Prototip ve Hacim Üretimine
Özel kaynak kullanımı, kontrollü bir teknik aktarım olarak en iyi sonucu verir. Alıcı tasarım amacını sağlar; üretici geometriyi mevcut PEEK profillerine, işleme erişimine, parça işlemeye ve olası üretim rotasına göre inceler. Bir numune, özellikle eski bir makine için yararlı olabilir, ancak orijinal parçanın aşınmasına veya bozulmasına neden olan koşulların da buna eşlik etmesi gerekir. Aşınmış bir bileşenin servis sorununu anlamadan kopyalanması aynı arızayı yeniden doğurabilir.
- Çizimi veya örneği gönderin.Revizyon durumunu, miktarları, biliniyorsa yıllık talebi ve varsa kritik arayüz boyutlarını ekleyin.
- İşletim eklemini açıklayın.Şaft ayrıntılarını, hareketi, yükü, sıcaklığı, ortamı, yağlama yaklaşımını, kurulum yöntemini ve bilinen arıza modlarını sağlayın.
- Malzemeyi ve üretilebilirliği inceleyin.Saf veya değiştirilmiş PEEK'in uygun olup olmadığını ve geometrinin çubuk, tüp veya başka bir üretim yaklaşımını destekleyip desteklemediğini doğrulayın.
- Prototip gereksinimlerine uyum sağlayın.Neyin incelenmesi gerektiğini, nelerin işlevsel doğrulamaya ihtiyacı olduğunu ve ilk ürün onayının mı yoksa numune onayının mı gerekli olduğunu belirleyin.
- Hacim üretimini serbest bırakın.Boyutlar ve malzeme sabitlendikten sonra, toplu siparişler için makineli üretim ile enjeksiyonlu kalıplamanın ekonomik ve teknik uyumunu tartışın.
Presle geçme, erişilmesi zor delik ölçüsü veya şaft kaplamasından bahsetmek için üretimin piyasaya sürülmesini beklemeyin. Bu ayrıntılar hem toleransı hem de denetimi etkiler. Uluslararası bir tedarik zinciri yoluyla bir ABD tesisi için satın alıyorsanız ambalajlamayı, etiketlemeyi, parti tanımlamasını, sevkıyat şartlarını ve belge beklentilerini de erkenden netleştirin. Bu talepler sonradan akla gelen düşünceler değil, normal satın alma kontrolleridir.
Karşılaştırmak yerine değerlendirilebilecek bir fiyat teklifi için parçanın işlevini içeren paketinizi gönderin. İdeal Plastik inceleyebilirözel işlenmiş PEEK burçlarıözel çizimler veya örneklerle karşılaştırın ve pratik üretim yolunu tartışın.
İdeal Plastik'in PEEK Burç Üretim Yaklaşımı: Toplu Siparişler için CNC ile İşlenmiş Profiller ve Enjeksiyon Kalıplama
İdeal Plastik, Guangzhou İdeal Plastik Technology Co., Ltd., PEEK, PAI, PI, PPS, PPSU ve PEI yarı mamul profillerin yanı sıra özel işlenmiş ve enjeksiyonla kalıplanmış bileşenler üretmektedir. PEEK ürün yelpazesinde çubuklar, levhalar, borular, özelleştirilmiş ürünler, işlenmiş ürünler ve PEEK burçlar yer almaktadır. Bu önemlidir çünkü bir burç tedarikçisinin hem bitmiş parçayı hem de bu parçanın yapıldığı stok formunu anlaması gerekir.
PEEK burçları için şirket, PEEK çubukları ve tüplerinin hassas işlenmesiyle yapılan silindirik flanşlı ve kademeli kayar yatak parçalarını tanımlıyor. CNC işleme, bir çizimin standart olmayan delik ve dış çap ilişkileri, flanş özellikleri, adımlar, küçük miktar gereksinimleri veya özel takımlamayı erken hale getiren tasarım değişiklikleri içerdiği durumlarda özellikle kullanışlıdır. Aynı zamanda yedek parçaların pratik gerçekliğini de destekler: kurulu ekipman için hazır katalog boyutundan ziyade belirli bir geometriye ihtiyacınız olabilir.
Enjeksiyon kalıplama, seri üretim siparişleri için tartışmaya giriyor. Tasarımın kanıtlanması ve takımların doğrulanmasının ardından, hacim açısından tekrarlanabilirlik çekiciliğidir. Sınırlama da aynı derecede gerçektir: kalıplama, istikrarlı bir tasarım ve takımlama, parça geometrisi ve üretim miktarı için net bir plan gerektirir. Prototip benzeri esneklik ve kalıplanmış parça ekonomisinin aynı ilk siparişte olmasını bekleyen bir alıcı, zor bir proje hazırlıyor.
İdeal Plastik, bu parçalar için mevcut malzeme seçenekleri olarak saf PEEK, karbon fiber dolgulu PEEK, cam elyaf dolgulu PEEK ve PTFE/grafit dolgulu PEEK'i tanımlar. Belirtilen uygulama odağı otomasyon ve hassas makineleri, yarı iletken ve elektronik ekipmanları ve kimyasallarla ilgili uygulamaları içermektedir. Bu sektörlerin farklı riskleri vardır, bu nedenle en iyi talep yalnızca sektörün adını vermek yerine ekipmanın işlevini tanımlar.
PEEK Burç Şartları ve Dokümantasyonu: Flanşlı ve Kademeli Burçlar, Kuru Çalıştırma, OEM/ODM, Denetim ve Uyumluluk Talepleri
Flanşlı burç, ana silindirik yatak bölümüne ek olarak eksenel konum veya itme desteği sağlayabilen radyal bir flanşa sahiptir. Kademeli bir burç, genellikle bir mahfaza özelliğine uyum sağlamak, bileşeni konumlandırmak veya kontrollü bir omuz oluşturmak için uzunluğu boyunca çapı değiştirir. Bu isimler kullanışlı bir kısaltmadır ancak çizimde tam bir kesit görünümü ve datum stratejisi ihtiyacını ortadan kaldırmazlar.
"Kuru çalışma", rulmanın kayma arayüzüne sıvı veya gres yağlama eklenmeden çalışacak şekilde tasarlandığı anlamına gelir. Bu, montajın bakım hususlarının olmadığı anlamına gelmez. Şaft temizliği, hizalama, termal davranış, montaj kuvveti ve muayene hala önemlidir. "Kendinden yağlama" genellikle kayma davranışını iyileştirmek için tasarlanmış dolgulu PEEK malzemesini, özellikle de PTFE/grafit dolgulu PEEK'i tanımlamak için kullanılır. Bunu, herhangi bir yük ve hız altında sonsuz bir ömür vaadi olarak değil, gerçek uygulamada doğrulanacak maddi bir özellik olarak değerlendirin.
OEM/ODM talepleri, tedarik ettiğiniz çizimi oluşturma ile bir parça konsepti üzerinde üretim girdisi arama arasında ayrım yapmalıdır. Her iki durumda da devlet mülkiyeti ve revizyon-kontrol beklentileri. Muayene için, sonuçların kaydedilmesini gerektiren boyutları, talep edilen numune alma veya ilk ürün sürecini ve her türlü işaretleme veya izlenebilirlik ihtiyacını belirtin. Bir tedarikçi, kalite planınızı "yüksek hassasiyet gerekli" gibi genel bir ifadeden çıkaramaz.
Uyumluluk talepleri de aynı açıklığı hak ediyor. Kuruluşunuzun maddi beyanlara, kısıtlanmış madde bilgilerine, sertifikalara veya müşteriye özel belgelere ihtiyacı varsa, teklif sırasında bu belgeleri isteyin ve nelerin sağlanabileceğini onaylayın. Üzerinde anlaşmaya varılan dokümantasyon paketinde açıkça onaylanmadıkça, sertifikanın belirli bir malzeme sınıfı, parti veya bitmiş PEEK burç için geçerli olduğunu varsaymayın.
İdeal Plastik'ten Özel PEEK Burç Değerlendirmesi Talep Edin: Gereksinimlerinizi https://www.idealpeek.com/contact.html adresinden gönderin.
İdeal Plastik'e çizimi, boyutlandırılmış bir numune kaydını veya her ikisini, yıllık miktar aralığınız ve şaft-delik arayüzündeki koşullarla birlikte gönderin. Varsa şu anda kullandığınız PEEK derecesini ekleyin, ancak aynı zamanda neden tedarikçiyi veya malzemeyi değiştirdiğinizi de açıklayın. Tekrarlanan bir aşınma çizgisi, yağlayıcı kirliliği, kimyasal saldırı, bakıma erişimin zor olması veya boyutsal dengesizlik, incelemeye somut bir başlangıç noktası sağlar.
En hızlı teknik yanıt için en son çizim revizyonunu ekleyin ve uyum ve işlevi belirleyen boyutları tanımlayın. Burcun silindirik mi, flanşlı mı yoksa kademeli mi olduğunu belirtin; kuru çalışıp çalışmadığı; ve parçanın bir prototip, değiştirme veya yerleşik üretim programı için olup olmadığı. Bir eşleşme mili çiziminiz varsa onu ekleyin. Bu tek belge çoğu zaman kayan yatak tasarımında en önlenebilir uyumsuzluğu önler.
PEEK Burç İncelemesini Başlatın
İdeal Plastik ile özel bir burç değerlendirmesine başlamak için çiziminizi, numune ayrıntılarınızı, malzeme tercihinizi, uygulama koşullarınızı, miktarınızı ve denetim gereksinimlerinizi gönderin.
Resmi Web Sitesini Ziyaret Edin →adresindeki iletişim sayfasını kullanın.idealpeek.com/contact.htmlpaketi göndermek için, ardından kalite seçimi, işleme fizibilitesi, prototip ihtiyaçları ve beklenen üretim hacminiz için uygun rota hakkında geri bildirim isteyin.