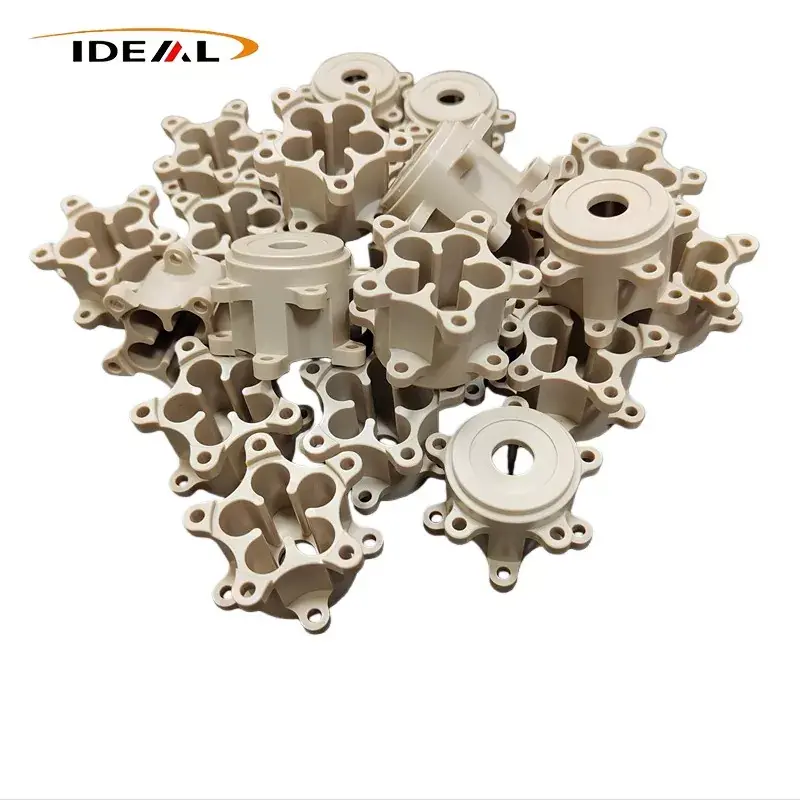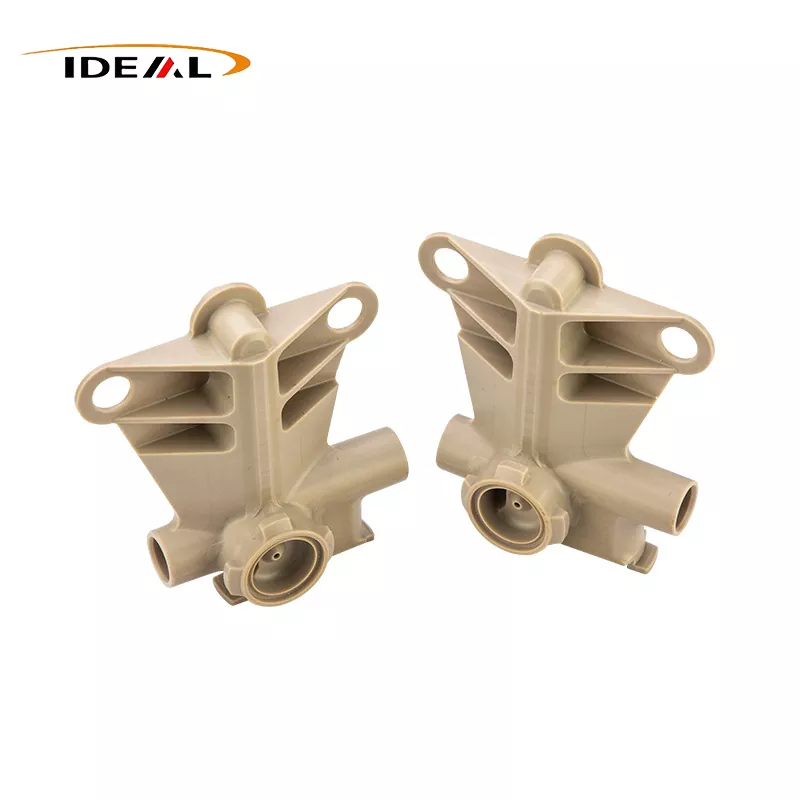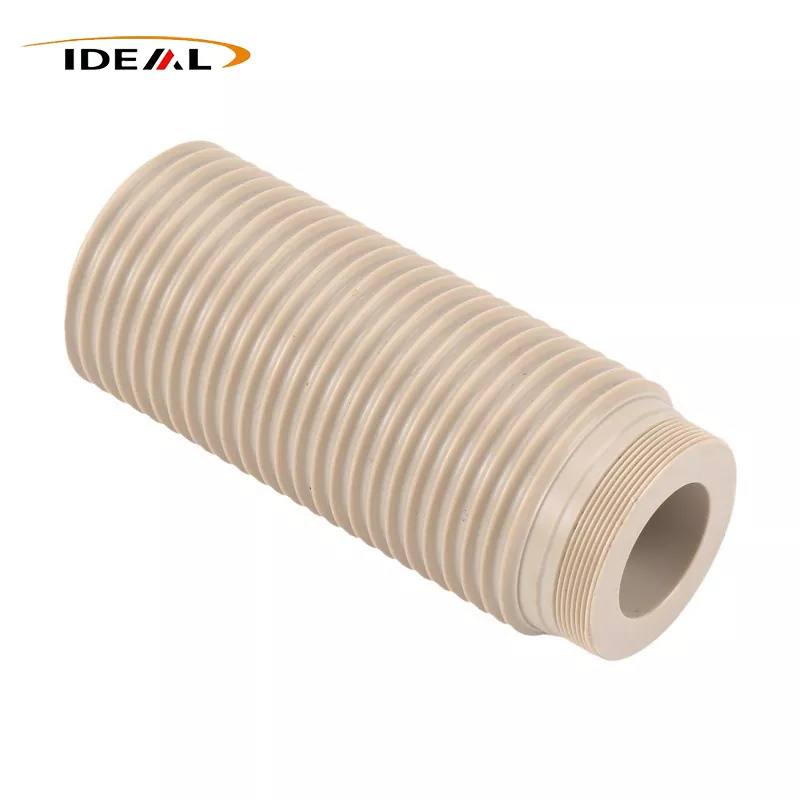


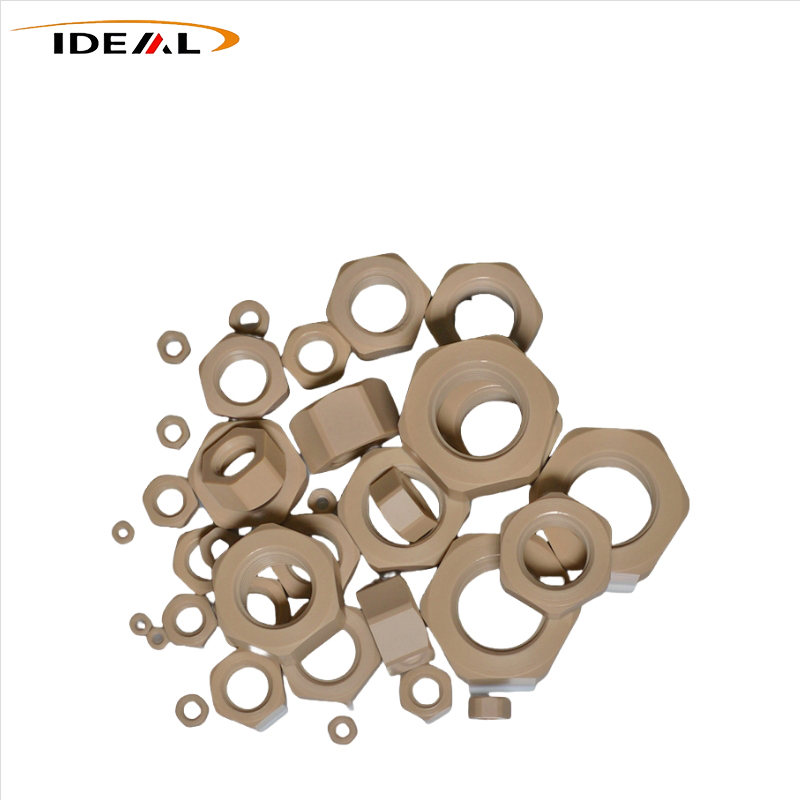

Profesyonel bir Çin tedarikçisi olarak İdeal Plastik, geleneksel metal bağlantı elemanlarının istikrarlı bir şekilde çalışamadığı aşırı çalışma senaryoları için özel olarak tasarlanmış, yüksek stabiliteye sahip, endüstriyel sınıf PEEK Bağlantı Elemanları sağlar. Saf, karbon dolgulu ve cam dolgulu PEEK sınıflarını kapsayan bu manyetik olmayan yalıtım bağlantı elemanları, yarı iletken, kimyasal, tıbbi ve yeni enerji hassas ekipmanları için üstün yüksek sıcaklık ve korozyon direnci sağlar. 14 yıldan fazla mühendislik plastiği üretim tecrübesiyle desteklenen fabrika, hassas endüstriyel montajların uzun vadeli operasyonel istikrarını sağlamak için tüm ürünler REACH standartlarına uygun olarak standartlaştırılmış CNC işleme ve enjeksiyon kalıplama süreçlerini benimser.
Yüksek performanslı mühendislik plastiği üretiminde uzmanlaşmış,Ianlaşma PlasticGüvenilir bir Çinli üretici ve tedarikçi olan , aşırı endüstriyel ortamlar için geleneksel metal bağlantı elemanı çözümlerinin yerini alan özelleştirilmiş ve standart PEEK Bağlantı Elemanları üretmektedir. Sıradan plastik bağlantı elemanlarından farklı olarak PEEK bağlantı elemanı serimiz, yüksek saflıkta PEEK hammaddelerini ve profesyonel olarak değiştirilmiş dolum formüllerini benimser ve olgun enjeksiyon kalıplama ile beş eksenli CNC hassas işleme teknolojilerini birleştirir. Tüm ürünler, DIN ve ISO endüstriyel standartlarını tam olarak karşılayan ve hassas ekipman kullanımında metal bağlantı elemanlarının karşılaştığı elektromanyetik girişim, kimyasal korozyon ve yüksek sıcaklıktaki eskime gibi temel sorun noktalarını çözen sıkı fabrika denetiminden ve gerilim giderme işleminden geçer.
PEEK (Polietheretherketone), PEEK Bağlantı Elemanları için temel performans temelini sağlar. Kararlı moleküler yapısı, geleneksel mühendislik plastiklerinin karşılayamayacağı çok sayıda işlevsel avantaj sağlar.
Bu birleştirilmiş özellikler, metal parçaların istenmeyen iletkenlik, manyetizma veya korozyon risklerine yol açtığı durumlarda bağlantı elemanı serisinin tercih edilmesini sağlar.
PEEK dişli bağlantı elemanları iki ana yolla üretilir: CNC işleme ve enjeksiyon kalıplama. PEEK'in yüksek erime noktası ve düşük ısı iletkenliği, iki yöntem arasında farklı işleme sınırları oluşturur.
Ana süreç olarak çoğu yarı iletken, tıbbi ve yüksek hassasiyetli bağlantı elemanı uygulaması çubuk veya levha kesmeyi kullanır. Prototip oluşturma, küçük seri üretim ve standart dışı kişiselleştirmeye olanak tanıyan kalıplara ihtiyaç yoktur. Güvenilir diş doğruluğu ve boyutsal tutarlılık sağlar.
CNC işlemenin zorlukları şunlarda yatmaktadır:
Dolgu sınıfı takımların ciddi aşınması:Karbon dolgulu ve cam elyaf dolgulu PEEK yüksek sertliğe sahip olup, kesme sırasında karbür takımların hızlı aşınmasına neden olur. Körleştirmeden sonra alet diş profilini yırtarak çıplak gözle tespit edilmesi zor olan ancak montaj sonrasında kırılmaya oldukça yatkın olan çapaklara ve mikro çatlaklara neden olur. Sık sık takım değişimi ve bakım gerektiren, işleme maliyetlerini artıran elmas veya yüksek kaliteli karbür takımların kullanılması gerekir.
İşleme sırasında termal gerilim ve artık gerilim riskleri:PEEK'in termal iletkenliği zayıf olduğundan kesme sırasında ısı dağılımını zorlaştırır. Lokalize yüksek sıcaklıklar malzemenin bozulmasına ve beyazlaşmasına neden olabilir. Kaba işlemeden sonra gerilim giderme işlemi yapılmazsa parçanın içinde artık gerilim kalır. Depolama ve ısıtma sonrasında dişlerde deformasyon ve çatlamalar meydana gelir ve bu durum endüstride sık sık arızalara neden olur. Stres sorunları özellikle küçük boyutlu M2 ve M3 parçalarında belirgindir.
Küçük boyutlu dişlerin işlenmesinde zorluk:M2 ve M2.5 gibi Mikro PEEK bağlantı elemanları ince dişlere sahiptir ve kırılgandır. Kılavuzlar, kılavuz çekme sırasında kırılmaya eğilimlidir ve işleme sırasında kolayca gizli mikro çatlaklar oluşturulur; Paslanmaz çelik vidaların ultra yüksek veriminden farklı olarak verim düşüktür.
PEEK'in erime noktası 343°C'nin üzerindedir ve enjeksiyonlu kalıplama için özel yüksek sıcaklıkta kalıplar ve ekipman gerektirir. Proses penceresi dardır ve ilk kalıp yatırımı yüksektir.
Enjeksiyon kalıplamadaki zorluk, PEEK erime noktasının 343°C'nin üzerinde olması ve yüksek sıcaklıktaki fıçılar ve kalıplar gerektirmesidir. Yetersiz kurutma, ürünün içinde hava kabarcıkları oluşmasına ve gümüş rengi çizgiler oluşmasına neden olabilir; Yetersiz kalıp sıcaklığı, yetersiz kristalleşmeye yol açarak sıcaklık direncini ve sürünme direncini önemli ölçüde azaltır. Enjeksiyonla kalıplanmış dişler malzeme kıtlığına, çapaklara ve çapaklara eğilimlidir ve yüksek hassasiyetli uygulamalarda güvenilirlik yetersizdir.
İdeal Plastik, her siparişin parti hacmine, boyutuna, hassasiyetine ve uygulama derecesine göre uygun üretim yöntemini seçerek her iki süreci de dikkatle kontrol eder.
Her PEEK Bağlantı Elemanı partisi, sevkıyattan önce tanımlanmış bir dizi fabrika inceleme ve kontrol adımlarından geçerek üst düzey ekipmanlardaki gizli arıza risklerini en aza indirir.
Bu çok aşamalı kontroller, müşterilerin piyasada bulunan düşük maliyetli alternatiflerde karşılaşılan yaygın kalite sorunlarından kaçınmasına yardımcı olur.
Bağlantı elemanı üretiminde birçok yüksek performanslı termoplastik kullanılmaktadır. Doğru polimerin seçilmesi, hedef düzenek için sıcaklık direnci, sürünme performansı, kırılganlık ve kimyasal uyumluluğun dengelenmesini gerektirir.
| Malzeme | Temel Güçlü Yönler | Ana Sınırlamalar | Tipik Uygulama |
|---|---|---|---|
| GÖZ ATIN | Dengeli tokluk, düşük gaz çıkışı, geniş kimyasal direnç, tavlanabilir stres kontrolü | Yüksek hammadde maliyeti, Tg 143°C'nin üzerinde sürünme, güçlü oksidanlara karşı sınırlı | Yarı iletken vakum, tıbbi MRI, kimyasal korozyon ortamları |
| PI | Ultra yüksek sıcaklık dayanımı, düşük vakumlu gaz çıkışı | Çok kırılgan dişler, yeniden birleştirilmesi zor, yüksek işleme zorluğu | Minimum sökme işlemine sahip statik ultra yüksek sıcaklık armatürleri |
| PAI | Yüksek sertlik, iyi aşınma direnci, yüksek sıcaklıklarda stabil | PEEK'e göre daha yüksek kırılganlık, yüksek nem emilimi, belirli ortamlarda gerilim çatlaması riski | Yüksek sıcaklıkta statik aşınmaya dayanıklı sabitleme |
| PPSU | Yüksek darbe dayanıklılığı, tekrarlanan buhar sterilizasyonu mevcuttur | Daha düşük uzun vadeli ısı direnci, sınırlı solvent direnci, daha yüksek gaz çıkışı | Tıbbi ve gıda ekipmanlarının sabitlenmesi |
| BES | Daha düşük maliyet, iyi alev geciktirme ve hidroliz direnci | Gevrek dişler, zayıf sürünme direnci, vakum sınıfına uygun değil | Sınırlı bütçeyle orta sıcaklıkta statik izolasyon tespiti |
| PEI | UL94 V0, iyi boyutsal stabilite, daha kolay enjeksiyonlu kalıplama | Kristalize olmayan, orta düzeyde kimyasal direnç, daha yüksek vakumlu çökeltme | Elektronik ve genel tıbbi izolasyon sabitlemesi |
Tüm kullanım durumları için tek bir malzeme işe yaramaz. Karşılaştırma tablosu mühendislerin malzeme seçeneklerini çalışma sıcaklığına, vakum gereksinimlerine, kimyasal maruziyetine ve bakım sıklığına göre hızla daraltmasına yardımcı olur.
Bu pratik örnekler, satın alma kararlarının yalnızca fiyata dayanmaması gerektiğini, aynı zamanda tavlama ve kristallik yönetimi dahil olmak üzere tam proses kontrolüne de dayanması gerektiğini göstermektedir.
S1: Yüksek-düşük sıcaklıktaki döngü ortamlarında PEEK gevşeyecek mi?
A1:Hafif bir gevşeme riski vardır. PEEK, metalden daha büyük bir termal genleşme katsayısına sahiptir ve alternatif sıcak ve soğuk sıcaklıklar, ön yükün azalmasına neden olur; bu, pullarla telafi edilebilir ve periyodik olarak yeniden sıkılabilir.
S2: Standart dışı, düzensiz şekilli PEEK bağlantı elemanları özelleştirilebilir mi?
Cevap2:Tamamen desteklenir. Müşterinin 2D/3D çizimlerine göre özel diş hatvelerinin, kafa şekillerinin, adımların ve düzensiz yapıların özelleştirilmesi, kalıp yapımına gerek kalmadan mümkündür.
S3: PEEK plastik bağlantı elemanlarının yaklaşık ömrü nedir?
Cevap3:Oda sıcaklığında normal çalışma koşulları altında neredeyse sonsuza kadar dayanabilirler. Yüksek sıcaklık, aşındırıcı ve dinamik titreşim koşullarında kullanım ömrü malzeme seçimine ve montaj torkuna bağlıdır. Doğru seçim, ekipmanın tüm yaşam döngüsü boyunca dayanıklılığı garanti edebilir.
S4: Ürün için güvenli diş kavrama uzunluğu nedir?
Cevap4:Doldurulmamış PEEK ≥1,5D; CF PEEK ≥2D (D = nominal diş çapı). İnce dişli PEEK bağlantı elemanları düşük kesme mukavemetlerinden dolayı önerilmez.
S5: PEEK bağlantı elemanının sınırlamaları nelerdir?
Cevap5:Ağır darbeli birincil yük taşıyan yapılar, güçlü oksitleyici asit ortamları veya son derece yüksek ön sıkma kuvveti gerektiren uygulamalar için uygun değildir. Mekanik mukavemeti metal bağlantı elemanlarına göre daha düşüktür.
Standart olmayan boyutlara veya tamamen özel bir tasarıma mı ihtiyacınız var? Ziyaret edinÖzelleştirilmiş PEEK ÜrünleriSayfaya gidin veya çiziminizi doğrudan gönderin.
Yarı iletken, tıbbi veya kimyasal uygulamalar için özel PEEK bağlantı elemanlarına mı ihtiyacınız var?