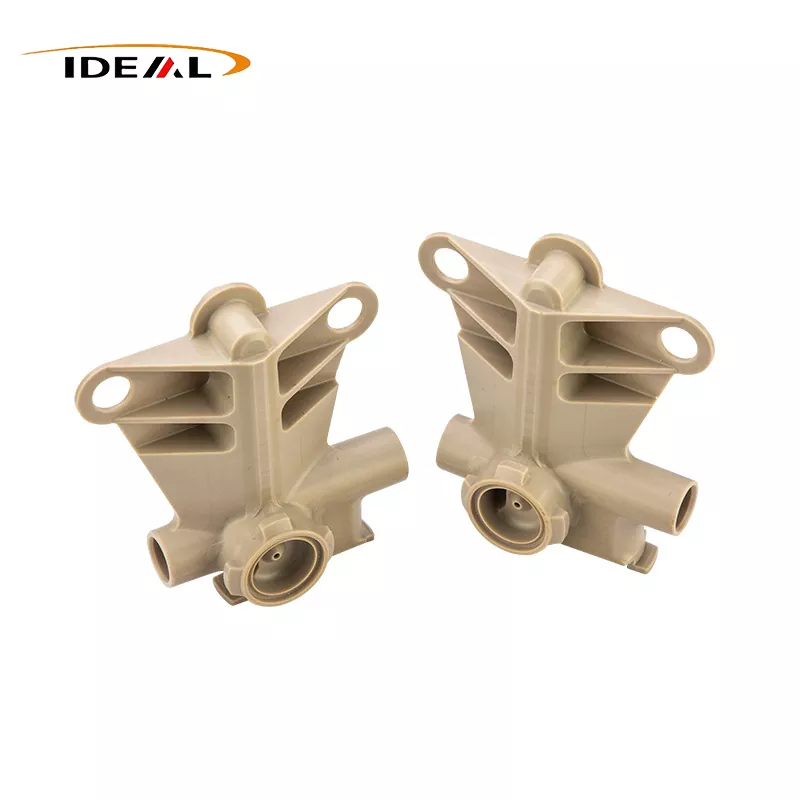


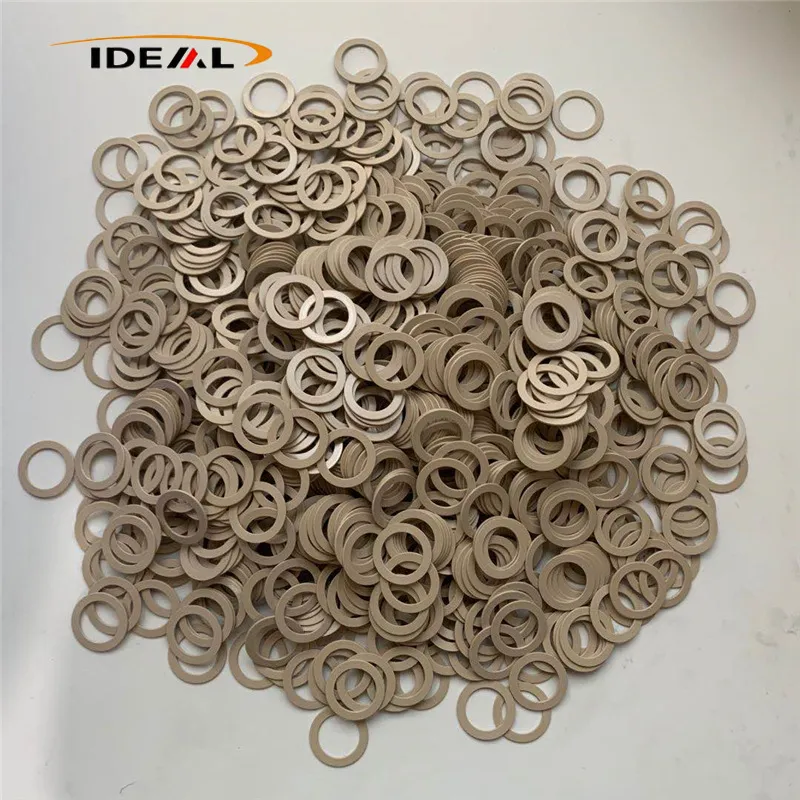
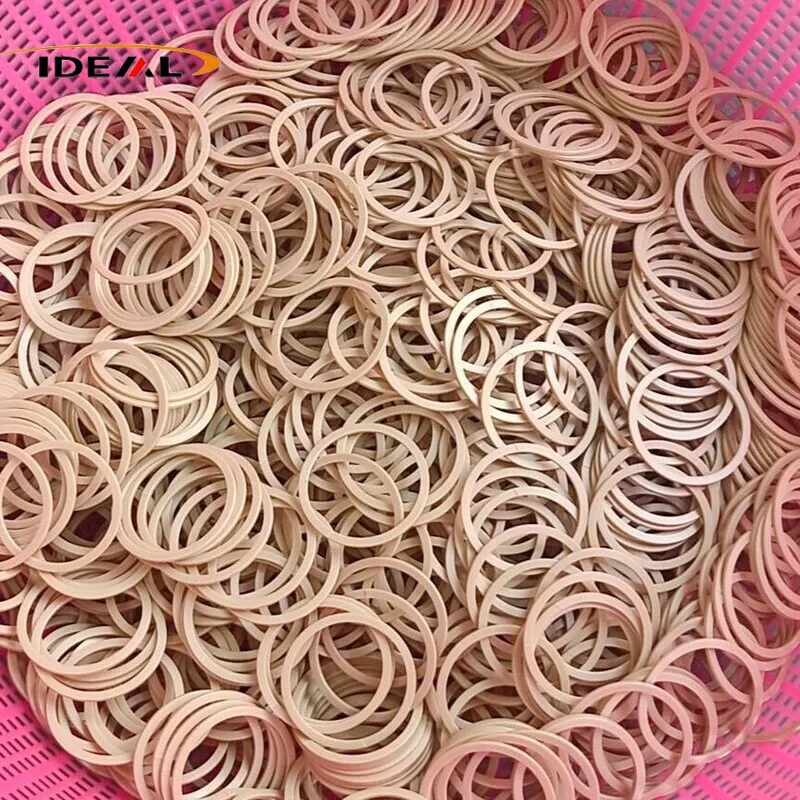
İdeal Plastik Fabrikası, dolgusuz, karbon fiber dolgulu ve grafit dolgulu malzemeler de dahil olmak üzere geniş bir spesifikasyon yelpazesinde tamamen özelleştirilmiş PEEK contalar sunmaktadır. Hassas CNC işleme ve yüksek sıcaklıkta enjeksiyonlu kalıplamanın bir kombinasyonunu kullanarak ultra ince özel şekiller, çok delikli flanşlar ve standart halkalar gibi çeşitli konfigürasyonları destekliyoruz. Her bileşen, deformasyon, yanlış hizalama ve sızıntıyla ilgili sorunları temelden ortadan kaldırmak için özel gerilim giderme tavlamasına tabi tutulur. Bugün bizimle iletişime geçin!
PEEK contaları, birinci sınıf özel mühendislik plastik contaları olarak sınıflandırılan, yüksek performanslı polietereterketondan üretilen hassas sızdırmazlık bileşenleridir. Kauçuk, PTFE veya naylondan yapılmış contaların aksine, sağlamlık, tutarlı boyutsal stabilite ve güvenilir sızdırmazlık performansının dengeli bir karışımını sunarlar. Yüksek sıcaklıklar, yoğun kimyasal korozyon, vakumlu ortamlar ve sık ileri geri hareket gibi zorlu çalışma koşullarında statik sızdırmazlık, aralık yastıklama ve elektrik yalıtımı için yaygın olarak kullanılırlar.
Düz statik sızdırmazlık parçaları olarak sınıflandırılan Polietereterketon (PEEK) contalar tek bir temel amaca hizmet eder: sıvı ve gaz sızıntısını engellemek için arayüz sızdırmazlığı. İşlevleri, boşluk bırakma, yük taşıma, sürtünmeyi azaltma, yalıtım ve hatta cıvata basıncı dağılımı için tasarlanan PEEK rondelalarından belirgin biçimde farklıdır. Çoğu ince tabaka formlarında gelir. Üst ve alt düzlemleri ile flanş yüzleri arasındaki sıkı temas, sızdırmazlık etkisini yaratır.
O-halkalar gibi elastik contaların aksine bunlar, doğal geri tepme kapasitesi olmayan sert ve yarı sert bileşenlerdir. Sızdırmazlık tamamen montaj ön yükleme kuvvetiyle sağlanır.
|
Öğe
|
Detaylar
|
|---|---|
|
Uygulanabilir Senaryolar
|
Vakum odası aksesuarları, yarı iletken ekipman parçaları, yüksek hassasiyetli sızdırmazlık bileşenleri, özel ultra ince özel şekilli contalar ve karmaşık çok delikli iş parçaları; ultra hassas boyutlar, ultra sıkı tolerans kontrolü ve mükemmel düzlük tutarlılığı sunar
|
|
İşleme Riskleri ve Arıza Nedenleri
|
Sürtünme ısısının kesilmesi, mekanik sıkma basıncı ve makul olmayan katmanlı kesme nedeniyle artık iç gerilim oluşur. Birikmiş gerilim, işlem sonrası çarpıklığa, düzlük bozulmasına ve boyutsal kaymaya neden olur. Ürünler ilk incelemeyi geçebilir ancak tekrarlanan termal döngülerden sonra yavaş yavaş deforme olur ve sonuçta conta sızıntısına yol açar
|
|
Standart Optimizasyon Çözümleri
|
1. Anlık kesme gerilimini azaltmak için düşük ilerleme hızı ve bölümlü frezeleme ile kesme parametrelerini optimize edin 2. Hassas kesimi bitirmeden önce kaba işlemeden sonra oda sıcaklığında doğal yaşlanmayı benimseyin 3. Sert kelepçeleme deformasyonunu önlemek için ultra ince contalar için esnek kelepçeleme fikstürlerini kullanın 4. Bitirmeden sonra kalan gerilimi tamamen ortadan kaldırmak için kademeli ısıtma ve yavaş soğutma tavlaması uygulayın |
|
Ultra İnce Conta Çözümü (<0,5 mm)
|
Ultra ince iş parçaları düşük sertliğe sahiptir ve titreşime ve kesme deformasyonuna eğilimlidir. Kesme kuvvetini stabilize etmek ve tutarlı kalınlık toleransını garanti etmek için yardımcı destek fikstürlerini, azaltılmış iş mili hızını ve daha küçük tek katmanlı kesme derinliğini benimsiyoruz
|
|
Öğe
|
Detaylar
|
|---|---|
|
Uygulanabilir Senaryolar
|
Büyük partili, orta hassasiyetli standart düz PEEK contalar için uygundur. Düzensiz duvar kalınlığı kolayca iç gerilim yoğunlaşmasına ve çalışma sonrası boyut kaymasına neden olduğundan, ultra ince ve karmaşık yapılı hassas contalar için geçerli değildir.
|
|
Temel Teknik Zorluklar
|
PEEK, yüksek erime viskozitesine ve dengesiz kristalizasyon büzülmesine sahiptir. Geleneksel hızlı kalıptan çıkarma ve hızlı soğutma, çok büyük artık gerilimi hapsederek, değişen sıcaklık döngüleri altında çarpıklığa ve boyut sapmasına neden olur. Zayıf eriyik akışkanlığı aynı zamanda eksik doldurmaya, hava kabarcıklarına, iğne deliklerine ve batma izlerine yol açar
|
|
Komple Süreç Optimizasyon Sistemi
|
1. Nemin neden olduğu kusurları ortadan kaldırmak için ham PEEK peletlerini tamamen kurulayın 2. Kalıp sıcaklığını, enjeksiyon basıncını ve bekletme süresini hassas bir şekilde kalibre edin 3. Kalıptan çıkarmadan sonra doğal yavaş soğutmayı benimseyin ve hızlı su söndürmeyi yasaklayın 4. Eriyik akışını dengelemek ve büzülme oranını birleştirmek için kapı düzenini yeniden tasarlayın 5. Paketleme süresini uzatın ve zorunlu kalıp sonrası tavlamayı uygulayın 6. Doldurma kusurlarını çözmek için egzoz yuvalarını optimize edin, ekipman sıcaklığını orta derecede artırın ve enjeksiyon parametrelerine ince ayar yapın |
Ürün Adı:Polietereterketon (PEEK) contalar
Malzeme:Dolgusuz PEEK, Karbon Dolgulu PEEK, Grafit Dolgulu PEEK
Renk:Siyah, Bej
Standart Kalınlık Aralığı:0,15 mm / 0,2 mm / 0,3 mm / 0,5 mm / 1 mm / 2 mm / 3 mm ~ 15 mm
Ultra-ince Özel Boyutlar:Ultra ince < 0,5 mm, yüksek hassasiyetli bir işleme kategorisidir ve süreç planının önceden iletilmesini gerektirir.
CNC işleme doğruluğu:Dış çap/iç çap toleransı: ±0,02 ~ ±0,05 mm, kalınlık toleransı: ±0,03 ~ ±0,06 mm
Kalıp enjeksiyon kalıplama doğruluğu:Dış çap/iç çap toleransı: ±0,05 ~ ±0,10 mm, kalınlık toleransı: ±0,08 ~ ±0,15 mm
Örnek:Müzakere edilecek
Sertifikalar:ISO9001, RoHS, REACH
Conta türleri:Halka şeklinde düz Polietereterketon (PEEK) contalar, çok delikli flanş contaları, düzensiz şekilli contalar, ultra ince PEEK sızdırmazlık contaları
Polietereterketonun benzersiz moleküler yapısı sayesinde, Polietereterketon (PEEK) contalar kapsamlı performansta naylon, POM, PTFE, kauçuk ve metal dolgulardan daha iyi performans gösterir. Sızdırmazlık ve aralık verme görevleri için tasarlanan bu ürünler, yüksek ısı, kimyasal maddelere maruz kalma, vakumlu ortamlar ve tekrarlanan döngüsel sıkıştırma gibi aşırı çalışma koşulları altında istikrarlı performansı korur.
Doldurulmamış işlenmemiş Polietereterketon (PEEK) contalar, eşleştirilmiş metal bileşenler arasında etkili elektriksel ayırma sağlar. Yeni enerji pil paketleri, elektrik kontrol üniteleri ve hassas elektronik donanımlarda sıklıkla benimsenen elektrik iletimini engeller, elektrokimyasal korozyonu bastırır ve kısa devre risklerini azaltır.
Üst düzey ısıya dayanıklı mühendislik plastikleri arasında sınıflandırılan PEEK, 260°C'ye kadar sürekli servis sıcaklığı ve 330°C'ye ulaşan kısa süreli maksimum direnç sunar. Soğukta gevrekleşme olmadan -60°C'de sağlam kalır. Yüksek sıcaklıklarda kalıcı flanş basıncına maruz kalan PEEK, sürünmeyi bastırır ve zamanla incelmek yerine sıkıştırma ön yükünü sabit bir şekilde korur.
Olağanüstü kayma önleme özellikleri, PEEK'in tekrarlanan flanş sıkıştırması ve termal yükler altında eşit kalınlığı korumasına yardımcı olur. Sızdırmazlık şimleri olarak montaj açıklıklarını kontrol eder, titreşimi azaltır ve otomatik şanzıman sistemleri ve robotik montajlarda yüzey aşınmasını azaltır.
Çoğu organik çözücü PEEK'i çözemez. Zayıf asitlerde, zayıf alkalilerde, yağlayıcılarda ve soğutucularda stabil kalır ve ekipmanı kimyasal erozyona karşı korur. Bu, PEEK contalarını kimyasal sıvı işleme hatları ve laboratuvar analitik cihazları için tercih edilen bir çözüm haline getirir.
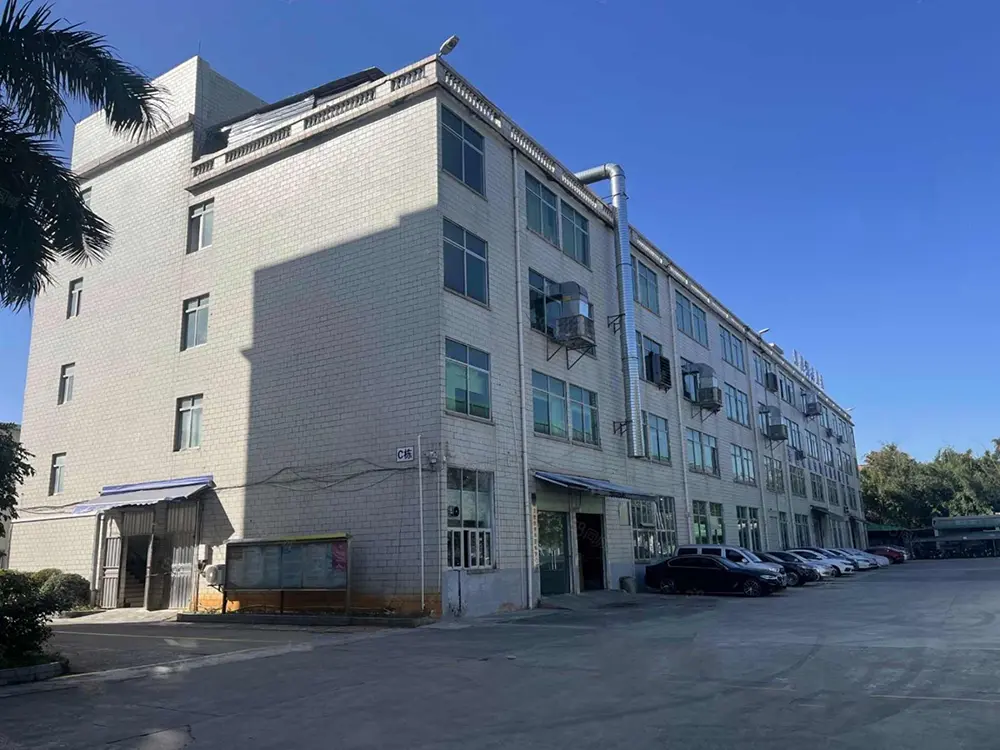
- PEEK contaları ve sızdırmazlık bileşenlerinde 15 yıllık uzmanlık
- Çift üretim uzmanlığı: hassas CNC işleme + kalıp enjeksiyonlu kalıplama
- Yüksek hassasiyetli CNC torna tezgahları, frezeler, işleme merkezleri, 5 eksenli makinelerle donatılmıştır
- Kurum içi tozsuz enjeksiyon atölyesi ve tam kalıp geliştirme yeteneği
- Yalnızca %100 işlenmemiş PEEK reçinesi; geri dönüştürülmüş veya harmanlanmış malzeme yok
- Sağlanan malzeme veri sayfaları ve resmi COA ile tam parti izlenebilirliği
- Müşterinin teknik gereksinimlerine göre özel malzeme sınıfları mevcuttur
- Müşteri çizimlerine göre %100 üretilmiştir (kalınlık, ID, OD, delik konumları)
- Yüksek hassasiyetli tolerans: ±0,005 mm – ±0,02 mm
- Sıkı düzlük kontrolü; ultra ince contalar için sıfır çarpılma
- Kolay flanş montajı ve cıvata hizalaması için doğru çok delikli konumlandırma
- Temiz oda ve vakum uygulamaları için ultrasonik temizleme + tozsuz kurutma
- Düşük gaz çıkışı, düşük parçacık, düşük uçucu emisyon kontrolü
- Kirlenmeyi önlemek için son vakum paketleme
- Tüm Polietereterketon (PEEK) contalar için zorunlu gradyan tavlaması
- İşleme stresini, kalıplama stresini ve iç malzeme stresini ortadan kaldırır
- Isı döngüsü altında uzun süreli çarpıklığı, sızıntıyı ve deformasyonu önler
- Maliyeti düşürmek için tavlama ve temizlemeyi atlayan rakiplere göre üstün
- Genel endüstriyel ve üst düzey vakum/temiz oda sınıfları için kademeli QC
- Düzlük, sertlik ve boyutsal tolerans için tam denetim ekipmanı
- Saha arızasını önlemek için süreç gerçek çalışma koşullarıyla eşleştirildi
- Odak noktası: PEEK ve yüksek performanslı floroplastikler
- Ürünler: sızdırmazlık contaları, aşınma halkaları, tampon parçaları, hassas yapısal bileşenler
- Tek elden çözüm: malzeme seçimi → tasarım → işleme → bitmiş parçalar
- Kimyasal sıvı ekipmanları
- Yeni enerji pil düzeneği
- Yarı iletken ve vakum sistemleri
- Laboratuvar aletleri ve hassas cihazlar
- Uzun vadeli uluslararası ortaklıklar için katı kalite standartları
- Özelleştirilmiş çözümler ve istikrarlı teslimat
- Dünya çapında üst düzey sızdırmazlık uygulamaları için profesyonel destek
A1: Bu değiştirmeyi önermiyoruz. Enjeksiyon kalıplama daha yüksek iç gerilim bırakır ve ürün içinde gizli gözeneklerin oluşma ihtimalini artırır. Düşük gaz çıkışı ve temiz vakumlu çalışma senaryoları için, gerilim giderme tavlama ve tozsuz temizleme işlemine sahip işlenmemiş reçineden yapılmış CNC ile işlenmiş PEEK conta her zaman tercih edilen seçenektir.
A2: Durum böyle değil. Sızdırmazlık verimliliği, düz yüzey montaj sıkılığına, montaj ön yüküne ve malzemenin sürünme önleme özelliğine bağlıdır. Uygun kalınlık, ekipmanınızın tasarlanan açıklığına uygun olmalıdır. Aşırı kalın veya ince contalar cıvatanın ön yükleme değerlerini değiştirecek ve uzun vadeli sızdırmazlık stabilitesini zayıflatacaktır.
Cevap3: Standart gradyan tavlama, artık gerilimin büyük çoğunluğunu ortadan kaldırır ve boyutsal kayma riskini büyük ölçüde azaltır. Aşırı yükleme, aşırı sıcaklık döngüsü veya düşük kaliteli hammadde kullanılması durumunda hala küçük deformasyon meydana gelebilir. Ultra hassas ekipman uygulamaları için, ekstra stabilite güvencesi amacıyla bitmiş ürün ön yaşlandırma inceleme prosedürünün eklenmesini öneririz.