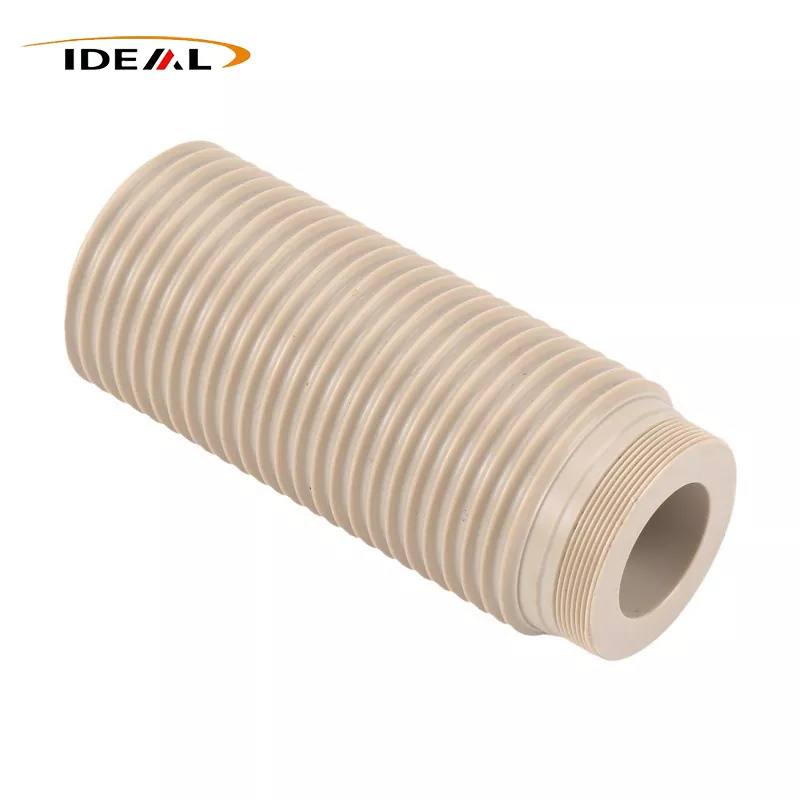

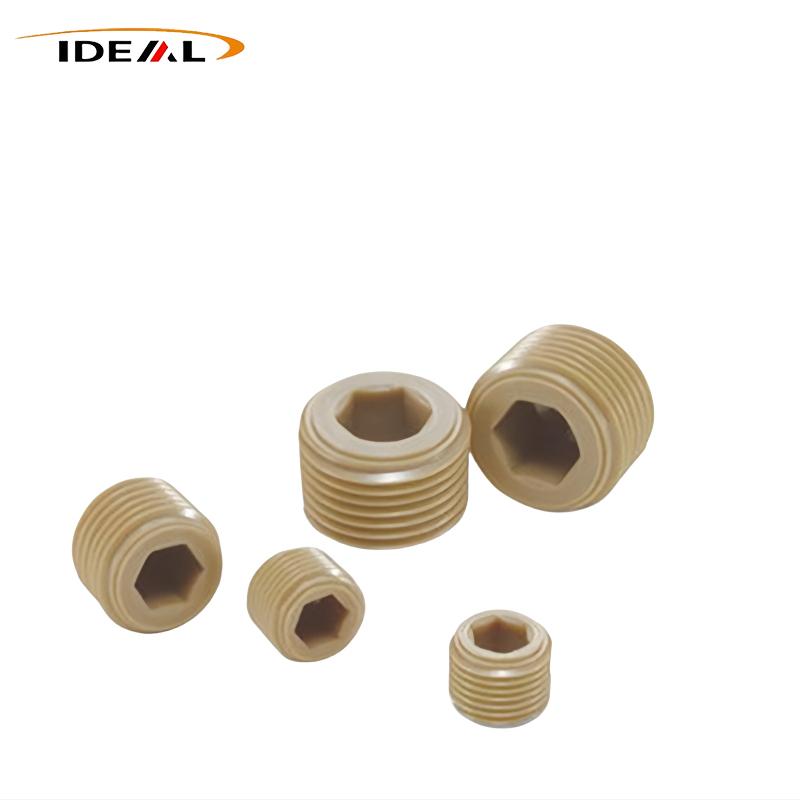
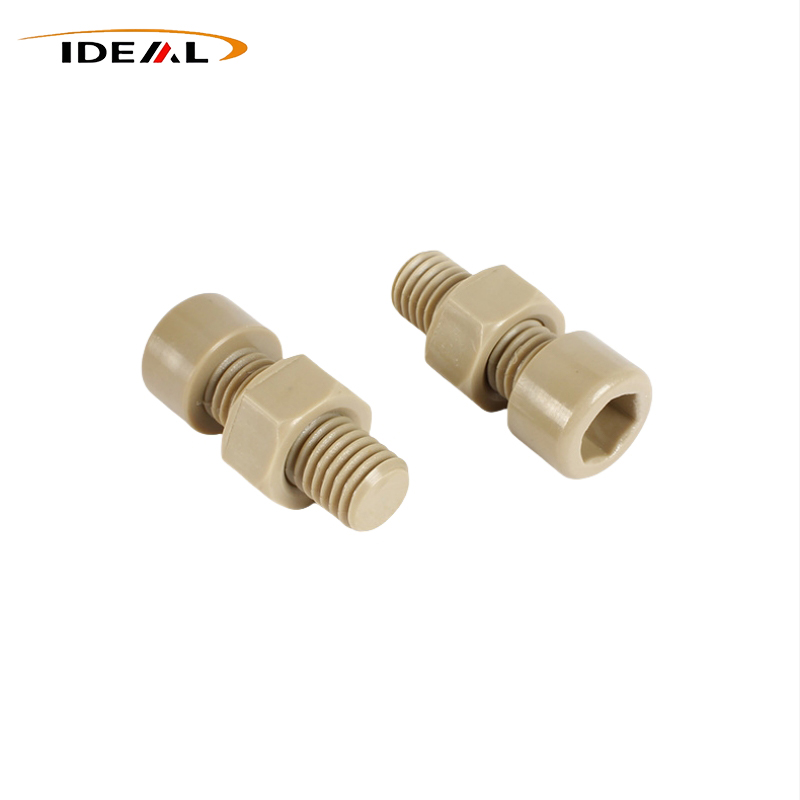
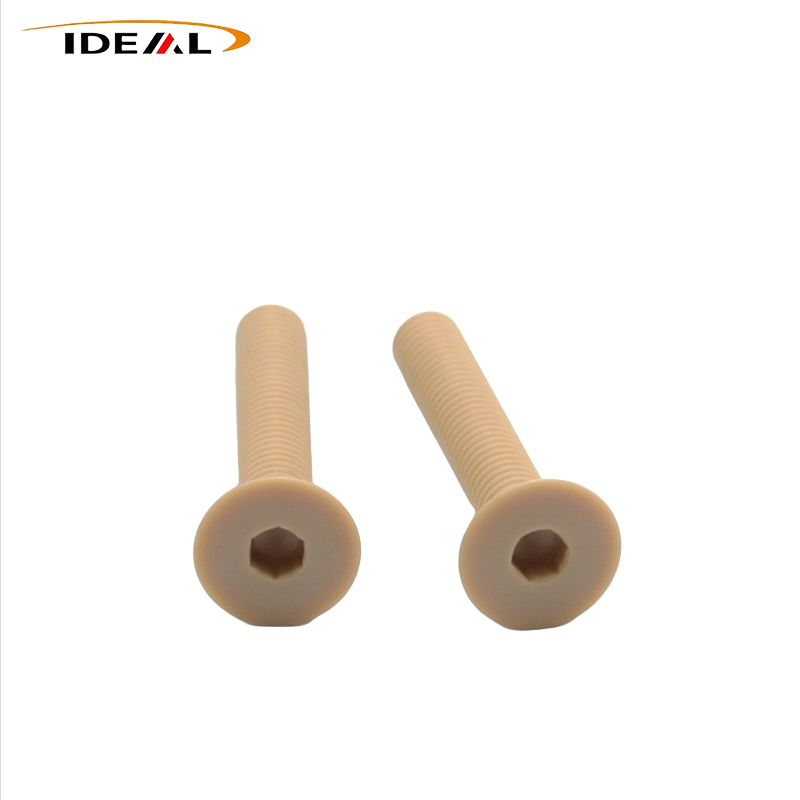
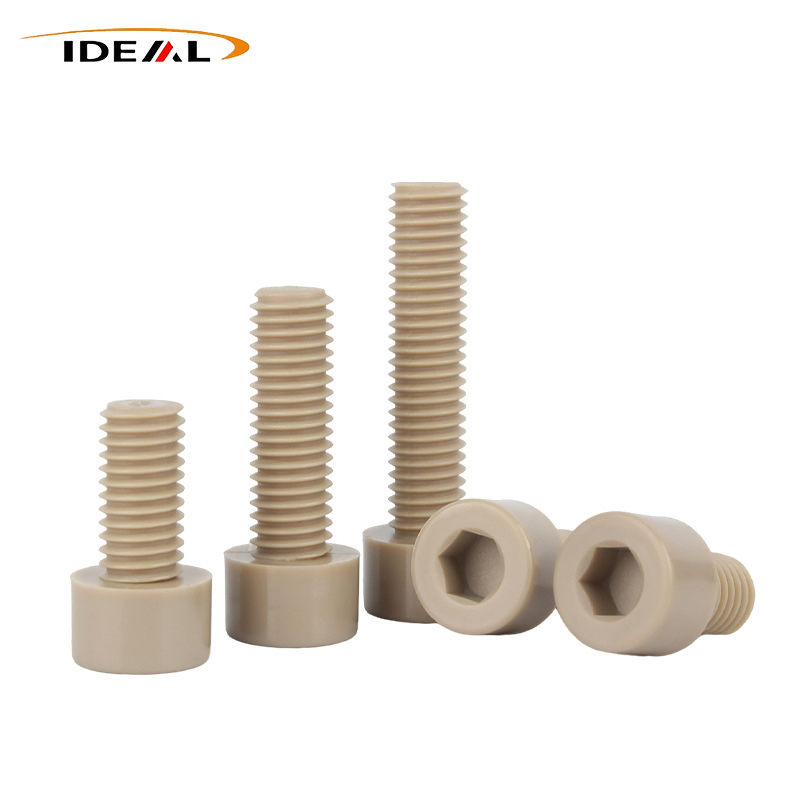
Güvenilir bir Çin üreticisi olarak İdeal Plastik, DIN912 / ISO 4762 PEEK Soket Başlı Kapak Vidalarını temiz, CF ve GF sınıflarında tedarik etmektedir. Bu manyetik olmayan, yalıtkan bağlantı elemanları, yarı iletken, kimyasal ve yeni enerji hassas ekipmanları için ısıya ve korozyona karşı dayanıklıdır; düzgün PEEK, 200°C'de 1000 saat başına %8-12 gerilim gevşemesi gösterir.
Yüksek performanslı mühendislik plastik ürünlerinin profesyonel bir Çinli tedarikçisi olan İdeal Plastik, PEEK Soket Başlı Kapak Vidalarının hassas işlenmesine ve özel imalatına odaklanmaktadır. DIN912 ve ISO 4762 spesifikasyonlarını takip eden fabrika, saf PEEK, karbon dolgulu PEEK ve cam dolgulu PEEK dahil olmak üzere birden fazla malzeme sınıfı üretmek için hem enjeksiyonlu kalıplama hem de CNC işlemeden yararlanıyor. Her üretim partisi, metal bağlantı elemanlarının izolasyon, manyetik olmayan veya korozyona dayanıklılık gerekliliklerini karşılayamadığı hassas ekipman ortamlarını hedefleyerek tam bir inceleme ve izlenebilirlik kontrolünden geçer.
| Ürün Adı | PEEK altıgen soket başlı vidalar |
| Malzeme | Dolgusuz PEEK, Karbon Dolgulu PEEK, Cam Dolgulu PEEK |
| Renk | Siyah, Bej (özel renkler mevcuttur) |
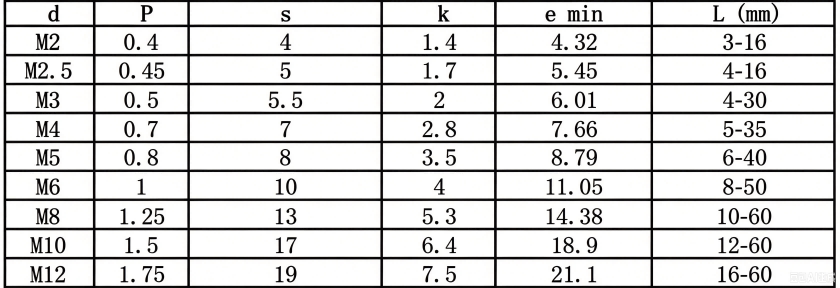
| Konu Türü | Metrik (ana stok M1.6-M12), Imperial (Kuzey Amerika ekipmanı için özelleştirilmiş) |
| Boyutsal Toleranslar | Standart parça toleransı: ±0,05-0,10 mm, hassas özel parça toleransı: ±0,02-0,05 mm |
| Eş eksenlilik | Altıgen başlı ve vida eşeksenliliği ≤0,03mm |
| Konu Doğruluğu | Dış diş 6g, eşleşen iç diş 6H, İngiliz UNC/UNF dişleri ASME B18.3, tolerans sınıfı 2A'ya uygundur |
| Metrik Stok Boyutları | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
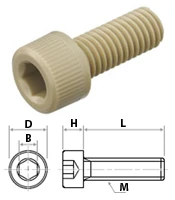
PEEK Soket Başlı Kapak Vidaları dört temel bileşene sahiptir: silindirik başlık, dahili altıgen sürücü boşluğu, sap ve dişli bölüm. Dış geometri metal soket başlı kapak vidalarıyla eşleşse de PEEK polimer malzemesi, gerilim konsantrasyonunu kontrol etmek ve sıkma veya termal döngü sırasında çatlamayı önlemek için özel yapısal ayarlamalar gerektirir.
1. Yuvarlatılmış köşe tedavisi: Baş kök ve altıgen boşluk tabanındaki tüm geçiş bölgeleri yuvarlatılmıştır. Keskin köşeler, PEEK parçalarına tork uygulandığında yoğun gerilim oluşturacak ve çatlamayı tetikleyecektir.
2. Altıgen boşluk derinliği kontrolü: Boşluk derinliği standart gereksinimlere uygundur. Yetersiz derinlik, anahtarın kaymasına ve iç duvarın hasar görmesine neden olur; aşırı derinlik kafa duvarı kalınlığını azaltır ve kırılma torku direncini azaltır.
3. Konu profili optimizasyonu: Diş profili metal bağlantı elemanlarına göre daha incedir. Diş ucu, diş kökündeki stres konsantrasyonunu azaltmak ve kaymayı önleme performansını artırmak için keskin kenarlar olmadan yuvarlak geçiş kullanır. Montaj sırasında ilk dişi korumak için çıkış ucu yivlidir.
4. Yüzey kalite standardı: Dolguyla güçlendirilmiş versiyonlarda altıgen iç duvarlarda mikro çentikler veya çentikler bulunamaz. Küçük görünmez kusurlar, mekanik yük altında hızla genişleyecek ve beklenmedik kırılmalara neden olacaktır.
Basit görünümlerine rağmen bu plastik bağlantı elemanları, ham maddenin, ısıl işlemin, işlemenin ve muayenenin sıkı kontrolünü gerektirir. Gizli kusurlar fabrikadan gelen testlerde ortaya çıkmayabilir ve yalnızca müşteri montajı veya aşırı sıcaklık döngüsü sırasında başarısız olabilir. Ana üretim zorlukları, enjeksiyonla kalıplanmış ürünler için iç gerilim giderme, diş oluşturma, dolgu işleme ve kristalizasyon yönetimine odaklanmaktadır.
PEEK bağlantı elemanlarının üretiminde çok sayıda gizli risk vardır ve her işleme aşaması hassas kontrol gerektirir.
1. Artık stres yönetimi: PEEK çubukları ekstrüzyon sonrasında ekstrüzyon gerilimini korur. CNC kesme, takım basıncı ve kesme ısısından dolayı ek kesme stresine neden olur. Tavlama süresi yetersizse veya ısıtma/soğutma hızı çok hızlıysa gerilim tam olarak ortadan kaldırılamaz. Ürünler boyutsal incelemeyi geçebilir ancak uzun süreli saklama ve sıcaklık döngüsünden sonra diş bozulması, sap deformasyonu ve kafada çatlama meydana gelecektir.
2. Takım aşınması ve dolgu kesimi: Karbon dolgulu ve cam dolgulu PEEK, kesici takımları çabuk aşındıran sert dolgular içerir. Aşınmış kesici takımlar diş çapaklarına, diş kırılmalarına ve altıgen boşlukların içinde hasara neden olur. Bu ince kusurların görsel olarak tespit edilmesi zordur, ancak sıkma işlemleri sırasında ipliğin soyulması ve kafanın kırılmasına neden olur.
3. Enjeksiyon kalıplama için kristalizasyon kontrolü: Enjeksiyon kalıplamanın en kritik noktası dış görünümden ziyade kristalleşmedir. Tam kristalleşme için kalıp sıcaklığının 160-200°C arasında kalması gerekir. Düşük kalıp sıcaklığı eksik kristalleşmeye neden olur; ürünler sağlam görünür ancak ısı ve kimyasal direncini kaybeder, ardından büzülme ve eğrilme meydana gelir. Bu kusur basit görsel incelemeyle bulunamaz. PEEK eriyiği yüksek viskoziteye sahiptir ve doldurulmuş kalitelerin akışkanlığı daha kötüdür. Kötü kapı ve havalandırma tasarımı, havanın sıkışmasına, yanma izlerine ve dahili mikro boşluklara neden olur. Daha sonra deformasyon riskini önlemek için kalıplama sonrası tavlama zorunlu olmaya devam etmektedir.
Guangzhou İdeal, PEEK Soket Başlı Kapak Vidaları için altı temel denetim boyutu belirler: hammadde kalitesi, işleme teknolojisi, diş hassasiyeti, görünüm, mekanik özellikler, parti izlenebilirliği.
1. Hammadde kontrolü: Yalnızca işlenmemiş PEEK çubukları ve peletleri kullanılır; geri dönüştürülmüş malzeme ve malzemelerin karıştırılması yasaktır. Kabarcıkları, yanık izlerini ve mekanik mukavemetin azalmasını önlemek için ham madde nemi ≤%0,02 olarak kontrol edilir. Yarı iletken ve tıbbi projeler için parti izlenebilirliğini destekleyen COC hammadde sertifikaları temin edilebilir.
2. Gradyan tavlama: CNC boşlukları ve enjeksiyonla kalıplanmış ürünler, gerilimin giderilmesi için gradyan tavlamadan geçer. Isıtma ve soğutma hızı, ekstrüzyon, kesme ve kalıplama stresini ortadan kaldırmak için sıkı bir şekilde düzenlenir. Bitmiş parçalar yüksek artık gerilimi koruyamaz, bu da sıcaklık döngüleri altında diş bükülmesini, sap deformasyonunu ve kafanın çatlamasını önler.
3. İplik göstergesi muayenesi: Metrik diş 6H dereceli doğruluğa ulaşır. Imperial dişler ASME B18.3'e uygundur. NO-GO göstergesi giremezken GO göstergesi sorunsuz bir şekilde vidalanır. %100 GO / NO-GO mastar denetimi uygulanır. Eksik dişler, yırtılma, ufalanma ve çapak olmadan komple diş profili; Diş tepesi yuvarlak geçiş kullanır ve keskin uçlar yasaktır. Diş yüzeyinde kavrulma ve ekstrüzyon hasarı yoktur, diş boşluklarında kesme artıkları kalmamıştır.
4. Görsel görünüm kontrolü: Silindirik kafa yüzeyi düzdür. İç altıgen boşlukta yontulmuş köşeler, çentikler, çatlaklar, yanıklar veya darbe hasarı yoktur. Vida gövdesinde çatlak, delaminasyon, kabarcık, siyah nokta ve renk yabancı maddeleri bulunmamalıdır. Diş yüzeyinde çapak veya kırık kenar yoktur. Dolgu sınıfları, dolgu topaklanma noktaları olmadan tekdüze rengi korur.
5. Yıkıcı tork testi: Aynı spesifikasyona sahip numuneler, tork referans değerini kaydetmek için yıkıcı tork testleri gerçekleştirir. Kafa tork direnci testi, kafa kırılmadan önce iplik sıyırmanın gerçekleşmesini gerektirir; erken kafa kırığı kabul edilmez.
6. Toplu tutarlılık ve paketleme: Aynı parti mallar tutarlı renk, boyut ve mekanik performansı korur. Spesifikasyonu, malzeme derecesini ve parti numarasını gösteren net etiketlerle ayrı ambalaj kullanılır. Temiz oda sınıfı ürünler, taşıma sırasında yabancı maddelerin kirlenmesini önlemek için toz geçirmez kaplarda paketlenir.
PEEK Soket Başlı Kapak Vidaları, temel malzemesi olarak polietereterketon (PEEK) kullanır ve üç sınıfta sunulur: saf PEEK (doğal yalıtım), cam elyaf takviyeli PEEK ve karbon elyaf takviyeli PEEK (iletken/antistatik). Yüksek sıcaklık direnci, korozyon direnci, yalıtım, manyetik olmayan özellikler ve hafif yapı dahil olmak üzere kapsamlı avantajlara sahiptir ve bu da onu yarı iletken, kimyasal, yeni enerji ve tıbbi ekipman sabitleme uygulamalarında yaygın olarak kullanılmasını sağlar.
1. Yüksek Sıcaklık Gerilimi Azaltma Yasası: PEEK, 200°C'nin üzerinde hafif bir sürünme ve gerilim gevşemesi sergiler: kenetleme kuvveti zamanla biraz azalır (plastik polimerlerin doğal bir özelliği). Saf PEEK gevşeme oranı: %8–12/1000 saat@200°C. Cam elyaf takviyeli PEEK gevşeme oranı: %3–5/1000 saat@200°C (önemli ölçüde geliştirilmiş, uzun süreli yüksek sıcaklıkta basınç tutmaya uygun). Karbon fiber PEEK gevşeme oranı: %2–3/1000 saat@200°C (optimum, ileri teknoloji ekipmanlar için tercih edilir).
2. İnert Moleküler Yapı ve Kirlenme Önleme: PEEK'in ana zinciri, benzen halkaları + eter bağlarından oluşan stabil bir yapıya sahiptir; bu sayede hiçbir plastikleştirici, yağlayıcı veya katkı maddesi çökelmez ve sıfır metal iyonu salınımı olmaz. Düşük moleküler ağırlıklı uçucu maddeler içermediğinden vakum ortamında boşluklu lenslerin buğulanmasını ve kirlenmesini önler. Yarı iletken, optik ve ultra saf su ekipmanları, eser miktardaki kirliliği ortadan kaldırmak için yalnızca saf PEEK CNC tavlanmış parçaları tanır.
3. Yüksek Frekanslı Dielektrik Sabiti ve Kararlılık: PEEK'in dielektrik sabiti 3,2–3,3 olup, 1GHz–10GHz yüksek frekans aralığında neredeyse hiç dalgalanma yoktur. Son derece düşük dielektrik kaybı sergileyerek RF sinyalleriyle etkileşimi ve sinyal kaymasını önler. Metal vidalar girdap akımlarını yansıtabilir, bunlara müdahale edebilir ve üretebilir; sıradan plastikler yüksek frekanslarda dielektrik açıdan kararsızdır. 5G baz istasyonlarında, RF boşluklarında, mikrodalga ekipmanlarında ve yüksek frekanslı test cihazlarında özel yalıtım bağlantı elemanları için uygundur.
4. Suya Dayanıklılık: PEEK, yüksek sıcaklıkta buhar hidrolizi altında son derece yüksek stabilite sergiler. Çatlama olmadan 134°C'de binlerce otoklav döngüsüne dayanır. Sıcak suya, kaynar suya ve ultra saf suya uzun süre daldırma, suyun emilmesine, şişmesine veya deforme olmasına neden olmaz. Tıbbi ve saf su endüstrileri için uygundur.
5. Işınlama Direnci: PEEK gama ışınlarına ve elektron ışın ışınımına karşı dayanıklıdır. Işınlama sonrasında kırılganlaşmaz, rengi solmaz veya çatlamaz. Tıbbi ışınlama sterilizasyonu, nükleer endüstri ekipmanları ve uzay ışınlama ortamları için uygundur.
6. Manyetik Olmayan: PEEK ferromanyetik element içermez, hiçbir zaman mıknatıslanmaz, artık manyetizmaya sahip değildir ve histerezis yoktur. MRI ve hassas manyetik alan kalibrasyon ekipmanlarında kullanılabilir. Paslanmaz çelik vidalar bile uzun süreli manyetik alan ortamında hafifçe mıknatıslanarak görüntüleme ve algılamayı engelleyecektir. PEEK bu sorunu tamamen ortadan kaldırır.
Doğru kalite seçimi, mühendislerin bu plastik bağlantı elemanlarını hassas ekipmanlarda kullanırken montaj hatalarından ve uzun vadeli güvenilirlik sorunlarından kaçınmasına yardımcı olur.
1. Saf PEEK sınırlaması: Pure PEEK, hafif gevşeyebileceğinden, sıcak ve soğuk çevrim koşullarında uzun süre basınçla sabitleme için kullanılmamalıdır.
2. Yüksek sıcaklık yalıtım senaryosu: 200°C+ sıcaklıkta uzun süreli izolasyon gerektiren ekipmanlar için GF30/CF30 takviyeli PEEK zorunludur.
3. Temiz oda ortam ortamı: Sıradan ortam sıcaklığındaki temiz oda koşulları için saf PEEK tamamen yeterlidir ve en iyi stabiliteyi sunar.
4. Yalıtım ve statik risk: Pure PEEK, sıfır statik dağılımla ultra yüksek yalıtım sağlar; Kuru ortamlarda statik elektrik birikebilir (temiz odalar için hafif bir dezavantaj).
5. Cam dolgulu PEEK: Fiberglas PEEK düşük statik birikimle yalıtkandır; genel elektrik uygulamaları için idealdir.
6. Karbon dolgulu PEEK ESD performansı: Karbon fiber PEEK, 10⁶–10⁹Ω standart ESD koruma aralığına ulaşır, statik elektriği hassas bir şekilde dağıtır, talaşlara zarar vermez ve toz çekmez.
7. Yarı iletken kalite seçimi: Saf PEEK genel yarı iletken boşluklar için kullanılırken levha kontak armatürleri karbon fiber PEEK'ten yapılmalıdır. Bu tür PEEK'lerin karıştırılması, talaşların elektrostatik boşalmasına veya boşlukların tozla kirlenmesine neden olabilir.
A1: 1. Gizli iç gerilim yok, uzun vadede sıfır boyutsal kayma
2. Çökelme yok, iyon kirliliği yok, hassas prosesleri kirletmiyor
3. En düşük yüksek sıcaklık sürünmesi, uzun vadeli kararlı sıkma kuvveti
4. Yuvarlak diş profili, kırılma önleyici, yüksek burulma tutarlılığı
5. Termal çevrim, vakum ve korozyon koşulları altında kullanım ömrü, enjeksiyon kalıplı modellerin ömrünün 3-5 katıdır
A2: 1. Orijinal saf PEEK: Mat bej, ince ve parçacık içermeyen, düzgün kesme kenarı
2. Geri Dönüştürülmüş PEEK: Daha beyaz, daha koyu, pürüzlü yüzey, lokalize portakal kabuğu dokusu
3. Düşük dolgulu PEEK: Benekli renk, kabarık parçacıklar, pürüzlü iplik yüzeyi
C3: 1. Yüksek sıcaklık altında PEEK yüzeyi yumuşar, iplik temas yüzeyinin mikroskobik uyumu %100'dür ve boşluk yoktur.
2. Basınç altındaki plastik dişlerde mikroskobik soğuk kaynak etkisi oluşur → Oda sıcaklığında sıkışma, yüksek sıcaklıkta sıkışma, sökerken soyulma olmaz.
3. Çözüm: Mikro net aralık işleme + yüksek sıcaklıktaki işlemler için optimize edilmiş diş tepesi yarıçapı, yüksek sıcaklıktaki tutuklukları %99 oranında ortadan kaldırabilir.
A4: 1. Tavlanmamış PEEK: Düşük sıcaklıklarda geri dönüşü olmayan büzülme ve yüksek sıcaklıklarda genleşme; 50'den fazla döngüden sonra iplik hafifçe deforme olur ve bağlantı sıkılaşır.
2. Standart tavlanmış CNC PEEK: Tersine çevrilebilir termal genleşme ve daralma; Binlerce döngüden sonra boyutsal kararlılık.
3. Enjeksiyonla kalıplanmış PEEK: Düzensiz kristalleşme; termal çevrim sırasında tek yönlü büzülme; kullanımla birlikte daha gevşek hale gelir ve sıkışmaya daha yatkın hale gelir.
Cevap 5: Enjeksiyonla kalıplanmış parçalar yetersiz kristalleşme, gizli gerilim ve boyutsal sapmadan muzdariptir; CNC tavlanmış parçalarda iç gerilim yoktur, düşük çökelme vardır ve ileri teknoloji ekipmanlardaki hatalara karşı sıfır toleransla istikrarlı hassasiyet sağlanır.